多型號電機(jī)混線生產(chǎn)的快速換模系統(tǒng)與工業(yè)自動控制系統(tǒng)裝置制造
一、混線生產(chǎn)的挑戰(zhàn)與需求
在電機(jī)及工業(yè)自動控制系統(tǒng)裝置制造領(lǐng)域,市場對多品種、小批量的需求日益增長。傳統(tǒng)單一型號生產(chǎn)線面臨換型時間長、設(shè)備利用率低、庫存成本高等問題。支持多型號電機(jī)混線生產(chǎn),通過快速換模系統(tǒng)實(shí)現(xiàn)型號快速切換,已成為提升柔性制造能力的關(guān)鍵。
二、快速換模系統(tǒng)的核心技術(shù)
快速換模系統(tǒng)基于SMED方法,將換模作業(yè)分為內(nèi)外部作業(yè)并優(yōu)化。具體技術(shù)包括:
- 標(biāo)準(zhǔn)化接口與定位:模具采用統(tǒng)一的快換底板與定位銷,實(shí)現(xiàn)免對中安裝。
- 液壓/氣動夾緊:一鍵控制多點(diǎn)夾緊,替代傳統(tǒng)螺栓緊固。
- 模具預(yù)加熱與記憶參數(shù):系統(tǒng)自動調(diào)用對應(yīng)型號的工藝參數(shù)。
- 物料同步切換:線邊庫位指示系統(tǒng)與ANDON協(xié)作,同步切換來料。
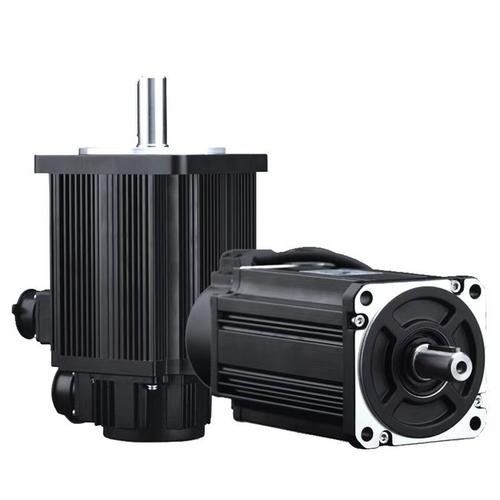
換模時間可由平均30分鐘縮短至3-5分鐘,支持電機(jī)型號如60、80、90、110系列混產(chǎn)。
三、工業(yè)自動控制系統(tǒng)裝置制造中的集成應(yīng)用
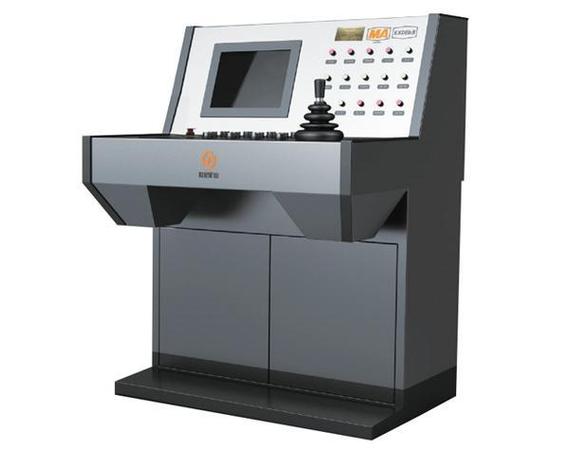
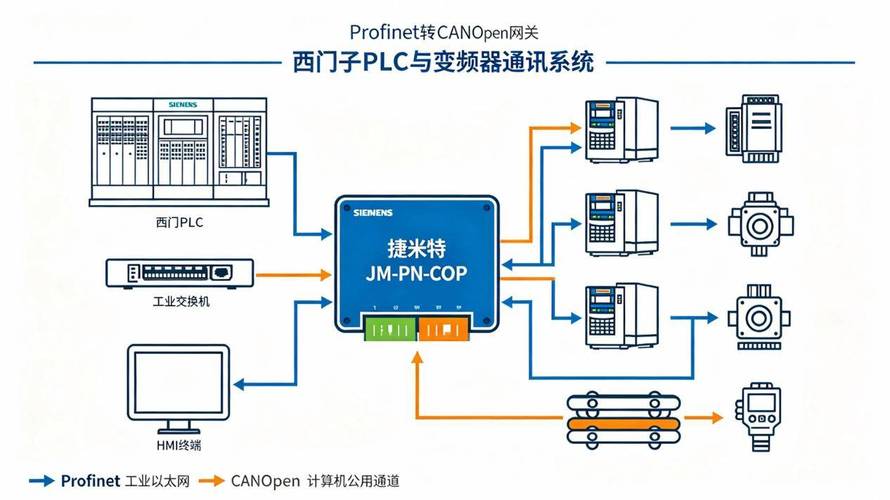
在工業(yè)自動控制系統(tǒng)裝置制造(如伺服驅(qū)動器、PLC柜、變頻器)中,混線生產(chǎn)同樣要求快速換模與自適應(yīng)控制。
控制系統(tǒng)方案要點(diǎn):
- 采用MES下達(dá)工單并動態(tài)排產(chǎn);
- PLC通過RFID或視覺識別讀出當(dāng)前型號;
- 自動調(diào)用加工程序與裝配曲線;
- 與生產(chǎn)線換模系統(tǒng)聯(lián)鎖,確保切換前設(shè)備和機(jī)器人處于安全位置;
- 扭矩、壓裝、測試等參數(shù)自動匹配,不良品自動分流。
實(shí)際案例:某工業(yè)自動控制系統(tǒng)裝置制造廠,將電機(jī)定子生產(chǎn)線與控制器裝配線通過上述系統(tǒng)整合,實(shí)現(xiàn)每班次輪換6種電機(jī)型號,設(shè)備綜合效率OEE提升18%。
四、實(shí)施效益與建議
效益:快速換模使換型損失時間減少80%;在制品庫存降低30%;產(chǎn)線可柔性響應(yīng)客戶訂單,交貨周期縮短40%。
建議:
- 先梳理全部型號的模具/夾具特征,實(shí)施“一族一快換”策略;
- 部署數(shù)字化參數(shù)管理系統(tǒng),自動記錄和復(fù)用換型參數(shù);
- 加強(qiáng)操作人員標(biāo)準(zhǔn)化作業(yè)培訓(xùn);
- 在原自動控制系統(tǒng)基礎(chǔ)上增加換模防錯互鎖和時序監(jiān)控。
五、結(jié)論
多型號電機(jī)混線生產(chǎn)結(jié)合快速換模系統(tǒng),不僅是電機(jī)生產(chǎn)線升級的方向,也為工業(yè)自動控制系統(tǒng)裝置制造注入了柔性。通過控制系統(tǒng)和制造執(zhí)行系統(tǒng)的深度融合,制造企業(yè)可以在同一產(chǎn)線上高效經(jīng)濟(jì)地生產(chǎn)多樣化產(chǎn)品,適應(yīng)個性化和快速變化的市場。
如若轉(zhuǎn)載,請注明出處:http://m.yhhxtc.com/product/55.html
更新時間:2026-10-09 14:14:37